
Birt: 7. júní 2026
Eftir: Yanwei Hu, tæknifræðingur hjá Cymber Metal
Góðan daginn allir,
Yanwei Hu hér frá Cymber Metal.
Fyrir átján mánuðum færði bandarískur varnarverktaki okkur bilaðan C17200 beryllíum koparfjaðurpakka úr titringsmiklum flugrafmagnseiningu. Hlutirnir höfðu verið tilgreindir fyrir hámarksöldrun með 1.200 MPa UTS og áttu að þola 10^7 lotur við 450 MPa víxlspennu. Þeir biluðu við 2,3 × 10^6 lotur með hefðbundnum þreyturáföllum sem mynduðust við verkfæraför eftir hefðbundna vinnslu.
Varahlutirnir sem við framleiddum úrC17300Plata — sami nafnstyrkur, en með stýrðri blýviðbót fyrir vinnsluhæfni og vandlega raðgreindri lausnarglæðingu + öldrunarherðingarlotu — fór yfir 1,4 × 10^7 lotur í sama prófunarbúnaði. Munurinn var ekki málmblöndugæðin á pappírnum. Það var hvernig efnið var unnið frá plötu til fullunninna íhluta.
Árið 2026, þegar mikil spenna í hringrásarálagi kemur fram í geimferðastýringum, borholuverkfærum, áreiðanlegum tengjum og nákvæmum varnarbúnaði, munu eldri verkfræðingar ekki lengur samþykkja „beryllíum kopar“ sem almenna forskrift. Þeir krefjast C17300 þegar vinnsluhæfni, þreytuþol og víddarstöðugleiki eftir öldrun verða að vera samtímis.
Af hverju C17300 skilar betri árangri en aðrar beryllíum kopartegundir undir miklu álagi
C17300 er blýblandaður beryllíumkopar með mikilli styrkleika (nafngildi 1,9% Be, 0,4% Pb). Blýið bætir flísbrot og dregur úr sliti á verkfærum án þess að fórna kjarnaeiginleikum sem gera beryllíumkopar ómissandi í notkun við mikið álag:
- Togstyrkur við hámarksöldrun 1.100–1.300 MPa
- Afkastastyrkur yfirleitt 1.000–1.150 MPa
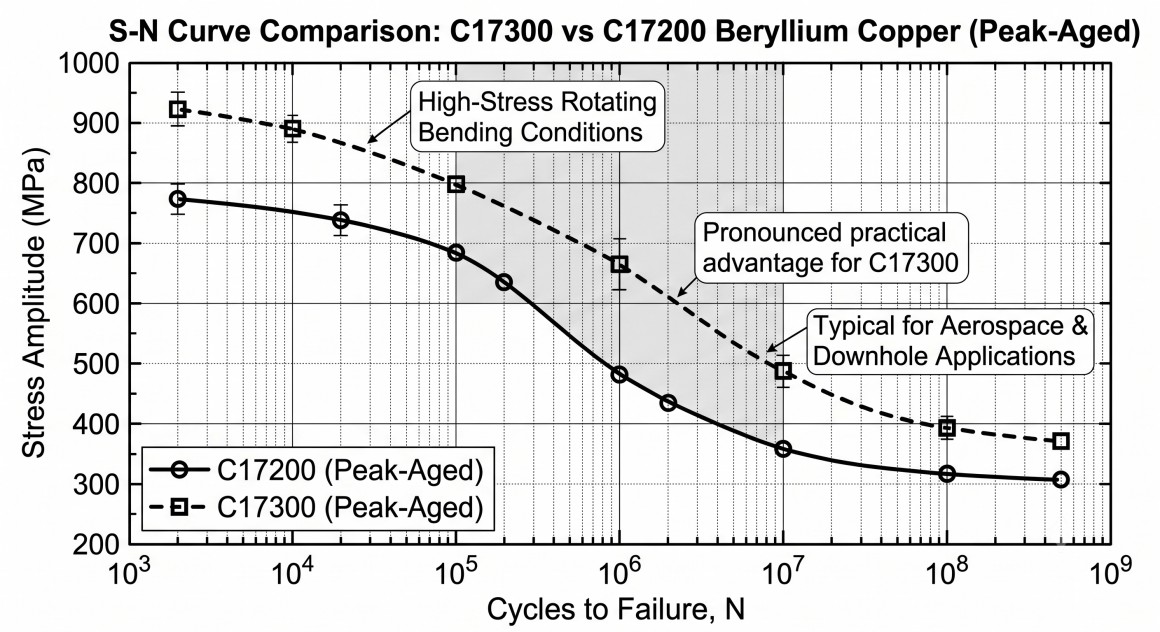
- Frábær þreytuþolmörk (oft >450 MPa við 10^7 lotur í snúningsbeygju)
- Rafleiðni 22–28% IACS í hámarksástandi
- Neistalaus og góð tæringarþol í sjávar- og iðnaðarumhverfi
Í samanburði við C17200 býður C17300 upp á mælanlega betri vinnsluhæfni en heldur samt nánast sömu þreytu- og styrkleikaeiginleikum. Fyrir hluti sem krefjast mikillar fræsingar, borunar eða skrúfunar fyrir lokaöldrun þýðir þetta beint lægri verkfærakostnað, strangari ferlisstjórnun og færri höfnunarhluta.
Hitameðferðarröð: Falin breyta sem ákvarðar hvort vikmörk lifa af
Beryllíumkopar þróar aðeins mikla spennuþol sitt eftir viðeigandi glæðingu í lausn (venjulega 800–850 °C) og síðan öldrunarherðingu (315–330 °C í 2–3 klukkustundir). Röðin sem notuð er í vinnslu miðað við þessar hitahringrásir er afgerandi.
Algengar bilunaraðferðir sem við sjáum enn hjá öðrum birgjum:
- Vélræn vinnsla að öllu leyti í öldruðu ástandi → of mikið slit á verkfærum og hætta á yfirborðsskemmdum sem valda þreytusprungum.
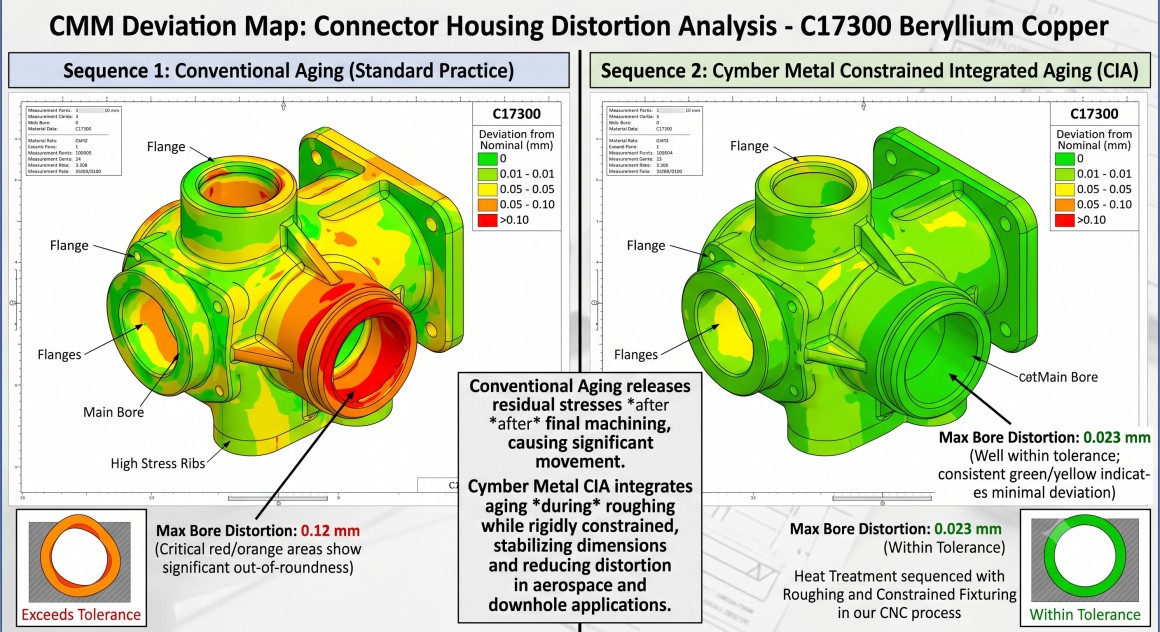
- Grófvinnsla í glæðdri lausn, síðan öldrun án takmarkana → 0,08–0,15 mm afbökun á nákvæmnisborunum og þunnum prófílum.
- Oföldrun til að „endurheimta“ víddir → tap á þreytustyrk og næmi fyrir spennutæringu.
Í okkarCYMBER CNC vinnsluverkstæðiVið meðhöndlum hitameðferð sem samþætta ferlisbreytu. Fyrir C17300 íhluti sem verða fyrir miklu álagi gerum við venjulega eftirfarandi:
- Grófvél úr plötu eða stöng í glæðingar- eða létt eldra ástandi.
- Notið stýrðan loka öldrunarherðingarferli með festingum sem takmarka mikilvægar víddir.
- Ljúkið við að klára mikilvæga eiginleika vélarinnar eftir öldrun til að ná fram nauðsynlegri yfirborðsheilleika og þoli.
Þessi aðferð heldur venjulega ±0,02 mm á borunum og ±0,05 mm á þunnum hlutum og skilar jafnframt fullum vélrænum eiginleikum við hámarksöldrun.
Nákvæm vinnsla á C17300: Öryggi, endingartími verkfæra og yfirborðsheilleiki
Vinnsla á beryllíumkopar hefur ófrávíkjanlegar öryggiskröfur: allar aðgerðir verða að halda beryllíumryki í lofti undir OSHA og alþjóðlegum váhrifamörkum. Verkstæði okkar er búið lokuðum vinnslustöðvum, afkastamiklum síun og skjalfestum meðhöndlunarferlum sem gera okkur kleift að vinna C17300 á öruggan hátt í framleiðslumagni.
Frá sjónarhóli ferlisins vinnur C17300 hreint þegar færibreytur eru réttar:
- Karbít- eða PCD-verkfæri við 150–300 SFM með háþrýstikælivökva
- Jákvæð hallaform og skarpar brúnir til að lágmarka uppsöfnun brúna
- Stýrð flísafrás til að koma í veg fyrir endurskurð flísar sem geta fest sig í og valdið spennuaukningu
Við náum reglulega Ra ≤0,6 μm á þétti- og snertiflötum — sem er mikilvægt bæði fyrir þreytuþol og rafmagnsafköst í tengjum sem verða fyrir miklu álagi.
Samþætt hæfni Cymber Metal — efni + ferli, ekki bara birgðir
Eitt er það sem reyndir verkfræðingar hafa umfram allt í huga: Mun fullunninn hlutur uppfylla forskriftir eftir hverja hitameðferð og vélræna aðgerð, með fullri rekjanleika?
Við svörum þeirri spurningu með því að stjórna allri keðjunni:
- Djúpbirgðir af C17300 plötum, stöngum, ræmum og vír í 3.200 tonna vöruhúsi okkar, allt með verksmiðjuvottorðum og rekjanleika framleiðslulota.
- Innanhúss hæfni til að raða grófvinnslu, takmarkaðri öldrun og frágangsvinnslu í einu stýrðu flæði
- Heildar skjalapakki, þar á meðal hitameðferðarskrár, niðurstöður vélrænna prófana og víddarskýrslur, sem uppfylla kröfuhörðustu gæðakerfi í geimferða- og varnarmálum.
Þú getur skoðað allt úrval okkar af beryllíum kopar hér:Beryllíum kopar vörur
Sjáðu nákvæmlega hvernig við breytum C17300 plötum og stöngum í nákvæmnisíhluti sem eru mikilvægir fyrir þreytu hér:CYMBER CNC vinnsluverkstæði
Hagnýtar leiðbeiningar um forskriftir fyrir notkun við mikla spennu
| Kröfur | Ráðlagður aðferðafræði fyrir C17300 | Af hverju það skiptir máli fyrir þjónustu við mikla streitu |
|---|---|---|
| Hámarks vélrænir eiginleikar | Lausnaglóðun + takmarkaður aldur að hámarksástandi | Hámarks þreytuþol og sveigjanleiki |
| Víddarstöðugleiki | Gróf vél → aldurstakmarkanir → frágangsvél | Heldur ±0,02–0,05 mm eftir hitahringrás |
| Yfirborðsheilleiki | Skarp PCD/karbíð, Ra ≤0,6 μm, þjöppunarspenna | Kemur í veg fyrir þreytuupphaf við verkfæramerki |
| Öryggi og reglufylgni | Lokað vinnsla með skjalfestum beryllíumstýringum | Uppfyllir kröfur OSHA og viðskiptavina um öryggi og öryggi |
| Rekjanleiki | Fullar MTR + hitameðferðarskrár + FAI | Uppfyllir AS9100 / NADCAP-stig endurskoðunar |
Lokahugsanir
Í umhverfi þar sem mikið álag er notað er C17300 beryllíum kopar ekki valið vegna verðs á kílógramm. Það er valið vegna þess að þegar það er rétt unnið frá plötum í gegnum nákvæma vinnslu og stýrða öldrun, býður það upp á einstaka blöndu af styrk, þreytuþoli, leiðni og víddarstöðugleika sem fá önnur efni geta keppt við.
Þeir verkfræðingar sem ná árangri eru þeir sem meðhöndla alla ferlið — ástand efnisins, tímasetningu hitameðferðar, vinnslubreytur og yfirborðsheilleika — sem eitt samþætt ferli frekar en röð af afhendingum milli birgja.
3.200 tonna vöruhús Cymber Metal, skjalfest CNC ferli og geta til að stjórna hitameðferðarröðun og fínvinnslu í einni aðstöðu voru byggð fyrir nákvæmlega þessi krefjandi verkefni. Við útvegum ekki bara beryllíum koparplötur eða -stangir. Við afhendum fullunna, þreytuþolna íhluti með rekjanleika og ferlisstjórnun sem reyndir verkfræðingar þurfa.
Ef þú ert að tilgreina eða uppfylla skilyrði fyrir C17300 (eða ert að íhuga það) fyrir notkun með miklu álagi, sendu okkur þá teikningar þínar, kröfur um spennu og allar takmarkanir varðandi hitameðferð eða yfirborðsheilleika. Við munum fara yfir ferliskeðjuna og sýna þér nákvæmlega hvernig við stjórnum þeim breytum sem ákvarða hvort hlutinn endist í notkun.
Hafðu samband við okkur vegna aðstoðar við C17300 plötur, stangir og nákvæmnisfræsaða íhluti
Birtingartími: 7. júní 2026