
Birt: 10. júní 2026
Eftir: Yanwei Hu, tæknifræðingur hjá Cymber Metal
Góðan daginn allir,
Yanwei Hu hér frá Cymber Metal.
Í fyrra fengum við áríðandi símtal frá leiðandi evrópskum framleiðanda á sviði orkugeymslukerfa fyrir rafhlöður (BESS). 12 metra gámageymslueining þeirra, sem er 5 MWh að lengd, fékk endurteknar viðvaranir um hitaupphlaup á meðan á háannatíma útskriftarlotum sumarsins stóð. Orsökin? Hástraumsstraumsleiðararnir, sem voru gerðir úr hefðbundinni C11000 hreinni koparplötu, höfðu mýkst við endurteknar breytingar á hitastigi við 120–140°C. Snertiviðnám við boltaða samskeytin jókst verulega og skapaði staðbundna hitapunkta sem hitastjórnunarkerfið gat ekki lengur stjórnað.
Við skiptum út straumleiðslunum fyrir nákvæmnisframleiddaC18150 Króm Sirkon Kopar (CuCrZr) plataEftir endurhæfingu gekk kerfið stöðugt við fullt álag með 28°C lægra hitastigi samskeyta og engum frekari lækkunum. Munurinn á efniskostnaði var lítill. Munurinn á áreiðanleika kerfisins og ábyrgðarskyldu var afgerandi.
Árið 2026, með hraðari uppsetningu orkugeymslu á raforkukerfi og háafls hálfleiðaraeiningar (SiC, GaN, IGBT) sem ýta aflþéttleikanum yfir 500 W/cm², er gamla forsendan um að „hreinn kopar sé alltaf bestur fyrir leiðni“ véfengd, bæði í verksmiðjunni og á vettvangi.
Háhitaveruleikinn í nútíma rafeindatækni
Bæði ný orkugeymslukerfi og háþróuð kælikerfi fyrir hálfleiðara útsetja koparíhluti fyrir viðvarandi eða lotubundnu hitastigi vel yfir 100°C. Í BESS-inverterum og rafhlöðutengingum getur staðbundin upphitun frá mikilli straumþéttleika og lélegri hönnun samskeyta ýtt hlutum upp í 130–160°C. Í köldum plötum og varmadreifurum hálfleiðara getur viðmótið við tækið farið yfir 150°C við fullt álag.
Við þessi hitastig,hreinn kopar byrjar að missa verðmætustu eiginleika sína.
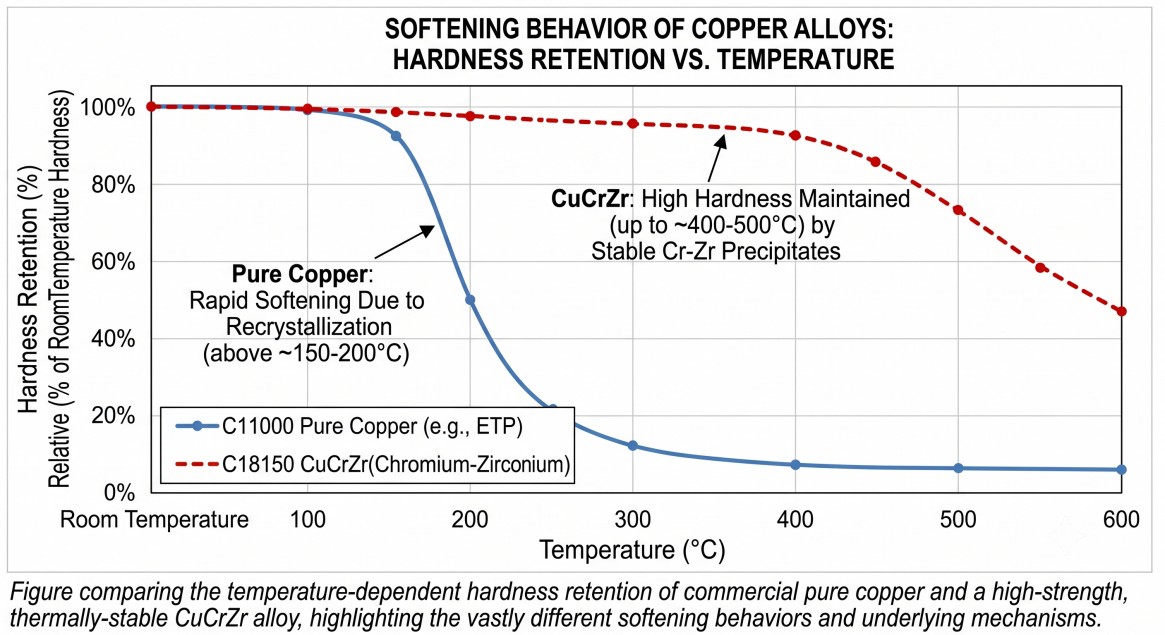
Hreinn kopar vs. CuCrZr: Mikilvægur munur á afköstum við hækkað hitastig
| Eign | Hreinn kopar (C11000 / C10100) | Króm sirkon kopar (C18150 / CW106C) | Hagnýt áhrif í háaflsforritum |
|---|---|---|---|
| Rafleiðni við stofuhita | ~100% IACS | 75–90% af heildarinnkaupum | Hreinn kopar vinnur við 20°C |
| Varmaleiðni (20 °C) | ~400 W/m·K | ~320–350 W/m·K | Hreinn kopar aðeins betri |
| Mýkingarhitastig | ~150–200 °C (hröð endurkristöllun) | >400–500 °C (úrkomuherð) | CuCrZr vinnur afgerandi |
| Styrktarþol við 200 °C | Verulegt tap | Viðheldur >80% af styrk við stofuhita | Mikilvægt til að viðhalda snertiþrýstingi |
| Skriðþol | Lélegt yfir 150°C | Frábært allt að 400+°C | Langtíma víddarstöðugleiki |
| Dæmigert notkunartilvik fyrir mikla afköst | Lághitastraumsleiðarar | Háhitastraumteinar, hitasvelgir, rafskaut | CuCrZr fyrir krefjandi hitastigsumhverfi |
Króm og sirkon í CuCrZr mynda fínar, stöðugar útfellingar sem festa kornamörk og tilfærslur. Þetta hækkar endurkristöllunarhitastigið verulega og gefur málmblöndunni raunverulega háhitaþol en skilar samt mjög góðri varmaleiðni - oft betri en hreinn kopar þegar hreini koparinn hefur byrjað að mýkjast og oxast í notkun.
HvarCuCrZr plataSkilar skýrum ávinningi árið 2026
Ný orkugeymslukerfi (BESS og raforkugeymsla)Hástraumsstraumsleiðarar, tengitengi og inverteraríhlutir gangast undir endurteknar hitabreytingar. CuCrZr viðheldur lágu snertiviðnámi í þúsundir hringrása vegna þess að það stenst mýkingu og skrið. Þetta bætir beint skilvirkni hringleiðarinnar og dregur úr hættu á hitaupphlaupi.
Hálfleiðara hitastjórnunÖflugar IGBT-, SiC- og GaN-einingar þurfa varmadreifara og kæliplötur sem viðhalda nánum snertiþrýstingi jafnvel þegar tækið er heitt. Samsetning góðrar varmaleiðni og mikils styrks við hækkað hitastig gerir CuCrZr að kjörnu efni fyrir þessi mikilvægu tengiflöt.
Vinnsla á króm-sirkon-kopar — Hagnýt ráð frá verkstæðinu
CuCrZr er erfiðara að vinna úr en hreinum kopar eða messingi því það harðnar við vinnslu og útfellingar geta verið slípandi. Hins vegar, með réttri nálgun, vinnur það hreint og fyrirsjáanlegt.
Hér eru helstu starfsvenjur sem við fylgjum daglega í starfi okkarCYMBER CNC vinnsluverkstæðivið framleiðslu á nákvæmum CuCrZr íhlutum:
- Val á verkfærumNotið hvassar, jákvæða hallahúðaðar karbítinnsetningar (TiAlN eða AlTiN húðanir virka vel). Fyrir frágang á mikilvægum þétti- eða snertiflötum veita slípuð PCD verkfæri besta yfirborðsheilleika og lengsta endingartíma.
- SkurðarhraðiByrjið varlega — venjulega 80–150 m/mín. fyrir gróffræsingu og 120–200 m/mín. fyrir frágang með karbíði, allt eftir þvermáli og stífleika. Hærri hraði er mögulegur með háþrýstikælivökva og stífum uppsetningum, en fylgist með hvort brúnin sé uppsöfnuð.
- Háþrýstikælivökvi er ekki samningsatriðiCuCrZr nýtur gríðarlegs ávinnings af kælivökva sem er notaður í gegnum verkfærið eða með háþrýstingi (70–150 bör). Það stýrir hita, brýtur flísar á áhrifaríkan hátt og kemur í veg fyrir hörðnun vegna of mikils hitastigs.
- Fóðrun og skurðardýptNotið miðlungs fóðrun (0,08–0,15 mm/snúning) og forðist mjög léttar frágangsferðir sem geta valdið núningi og hörðnun. Samræmd flísálag er mikilvægara en hámarkshraði.
- Algeng gildraMargar verkstæði meðhöndla CuCrZr eins og hreinan kopar og keyra of hratt eða með ófullnægjandi kælivökva. Afleiðingin er hröð slit á verkfærum, léleg yfirborðsáferð og skemmdir á undirlagi sem geta haft áhrif á þreytu eða rafmagnsafköst.
Þegar þessum breytum er stjórnað náum við reglulega Ra ≤0,8 μm á virkum yfirborðum og höldum ±0,02 mm vikmörkum á mikilvægum eiginleikum, jafnvel eftir síðari hitameðferð.
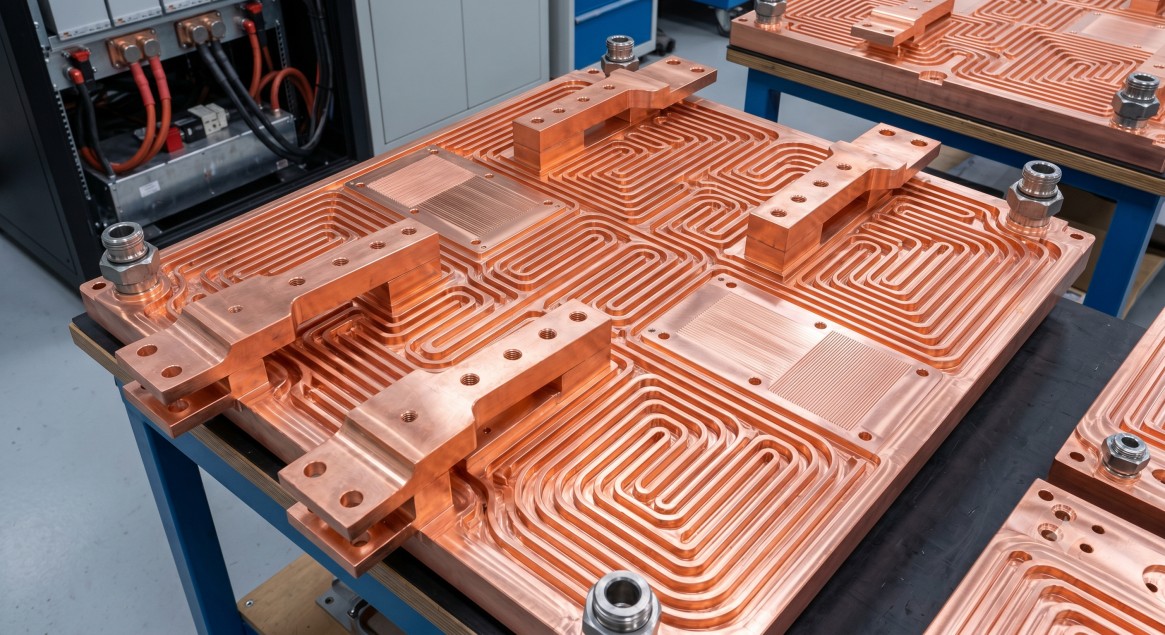
Samþætt hæfni ymber Metal — efnisvinnsla, smíði og nákvæmnivinnsla
Við útvegum ekki bara CuCrZr plötur. Við höfum stjórn á allri virðiskeðjunni sem ákvarðar hvort aflmikil íhlutur þinn virki áreiðanlega í notkun.
- Djúpbirgðir af C18150 / CuCrZr plötum, stöngum og stálstöngum í 3.200 tonna vöruhúsi okkar
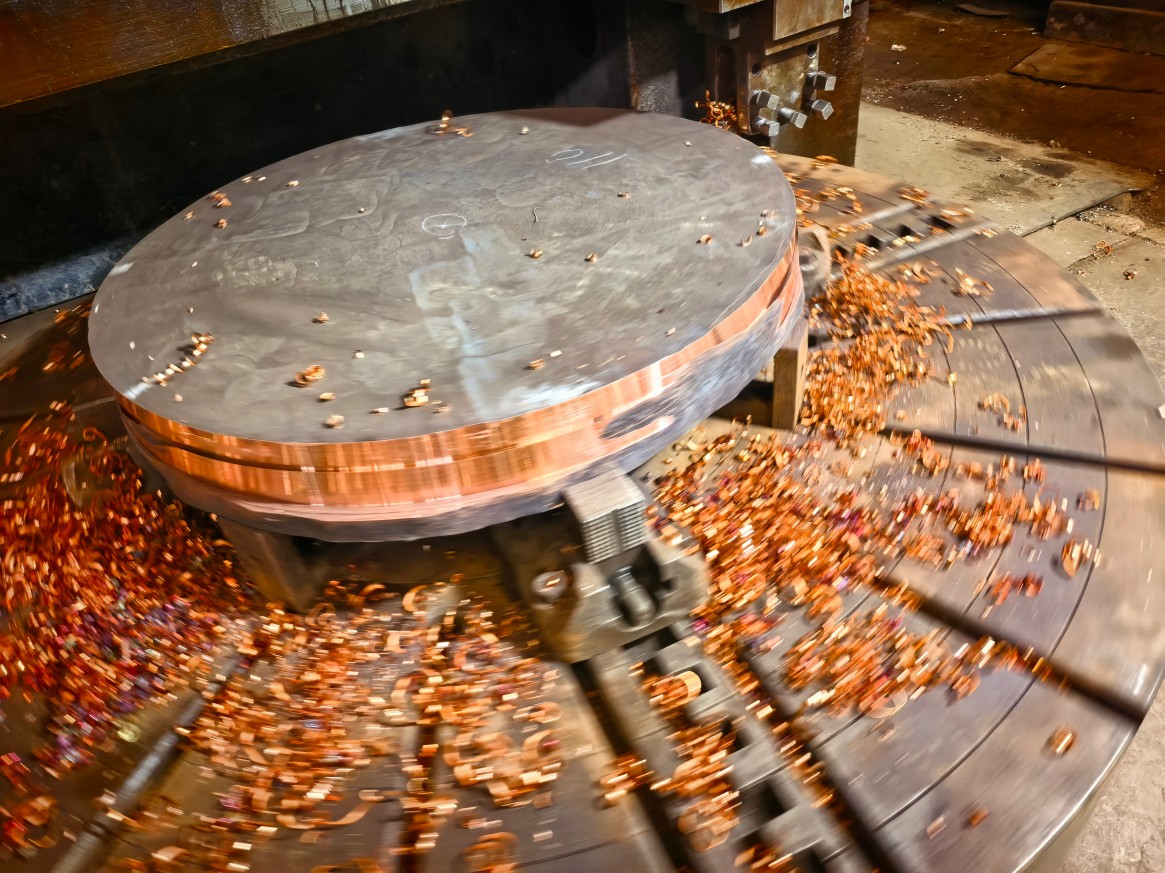
- Þungasmíðaverkstæðigeta til að vinna stóra hluti eða íhluti með nánast fullri lögun sem væri óframkvæmanlegt eða dýrt að vinna úr plötum
- SamþættCYMBER CNC vinnsluverkstæðimeð skjalfestum ferlum fyrir CuCrZr hluti með háu þolþoli og mikilli yfirborðsheilleika
- Full rekjanleiki frá hráefni í gegnum hitameðferð (lausn + öldrun) og lokavinnslu
Þú getur skoðað allt úrval okkar af króm-sirkon-kopar hér:Króm sirkon kopar vörur
Sjáðu hvernig við sameinum þunga smíði og nákvæma vinnslu fyrir krefjandi háafköst íhluti hér:Nákvæmnisvinnsla fyrir þunga smíði
Kynntu þér raunverulega CNC ferlastýringu okkar hér:CYMBER CNC vinnsluverkstæði
Lokahugsanir
Árið 2026 munu verkfræðingar og innkaupateymi sem smíða næstu kynslóð af orkusparandi orkugeymslu- og hálfleiðarakerfum fara út fyrir einfalda hugsunarháttinn um „mesta leiðni“. Þeir velja efni út fráviðhaldið afköstum við rekstrarhita— og það er þar sem króm-sirkoníum koparplata sýnir fram á skýra og mælanlega yfirburði yfir hreinum kopar.
Samsetning Cymber Metal af vottuðu CuCrZr birgðastöðu, getu til þungrar smíðavinnslu og nákvæmri CNC vinnslu undir einu þaki veitir þér einn ábyrgan samstarfsaðila sem getur ekki aðeins afhent efni heldur einnig fullunna, áreiðanlega íhluti sem eru tilbúnir fyrir krefjandi hita- og rafmagnsumhverfi.
Ef þú ert að hanna eða útvega hástraumsstraumsleiðara, kæliplötur eða varmadreifara fyrir orkugeymslu eða hálfleiðara, sendu okkur þá teikningar þínar, rekstrarhitastig og allar kröfur um vikmörk eða yfirborð. Við munum veita hagnýtar ráðleggingar um efni og ferli byggðar á raunverulegri reynslu af verksmiðjunni.
Sækja CuCrZr plötuna frá 2026 (PDF)
Hafðu samband við okkur vegna aðstoðar við CuCrZr plötur, smíði og nákvæmnisvinnslu íhluti
Birtingartími: 10. júní 2026